车载摄像模组光学镜片与窗口片的精密加工技术解析
车载摄像模组对光学元件的依赖远比消费电子严苛——温度跨度从-40℃到105℃,振动频率覆盖10Hz到2000Hz,寿命要求动辄10年以上。在这种工况下,光学镜片与窗口片的加工精度直接决定了ADAS系统的成像可靠性。东莞市欧联光学科技有限公司长期服务于车载光学供应链,本文从加工技术角度拆解其中的关键控制点。
面型精度与材料选择:车载光学的第一道门槛
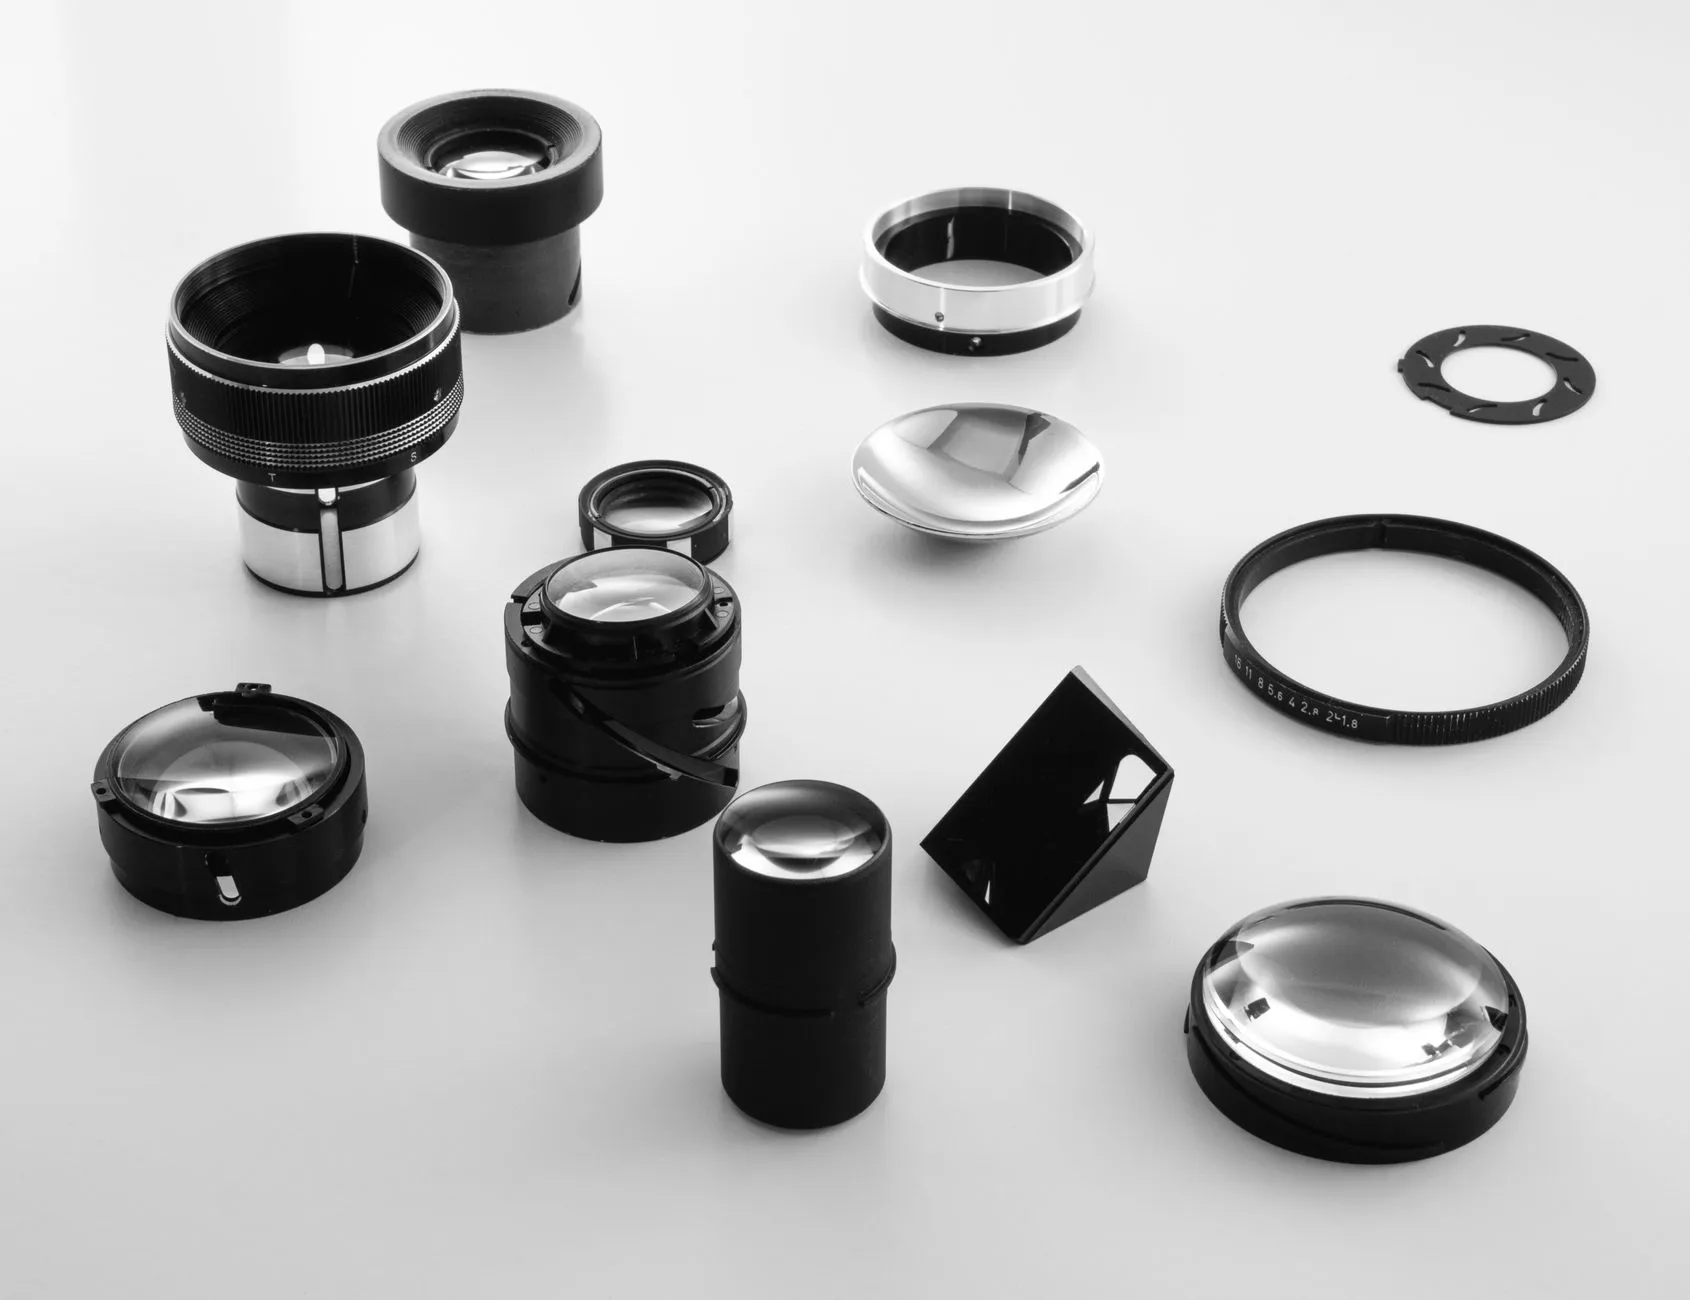
车载光学镜头通常采用玻塑混合结构,玻璃镜片多选用高折射率镧系玻璃(如H-LaK系列,nd≥1.80),塑料镜片则以COP或PC为主。面型精度方面,PV值需控制在λ/4以内(λ=632.8nm),高端前视模组甚至要求λ/8。这个量级意味着单点金刚石车削已不够用,必须依赖精密研磨与磁流变抛光组合工艺。
值得关注的是,车载环境下的热漂移会导致镜片曲率半径变化。以一枚直径12mm的玻璃镜片为例,温度每升高10℃,面型变化约0.02λ。设计阶段需要通过无热化补偿来抵消这一效应,加工端则要保证面型公差带足够窄,给补偿留出余量。
窗口片与滤光片的加工差异
窗口片看似结构简单,实则是车载模组中加工难度被低估的元件。它需要在保证高透过率(≥98%@400-700nm)的同时,具备足够的机械强度抵抗飞石冲击。蓝宝石窗口片硬度达莫氏9级,但加工成本高、双折射问题难以消除;化学强化玻璃窗口片是当前主流折中方案,离子交换层深度通常要求≥40μm,表面压应力≥650MPa。
滤光片的加工核心在于膜层控制。红外截止滤光片需要在650-1100nm实现OD2以上的截止深度,同时保证可见光区透过率波动不超过±2%。离子辅助沉积(IAD)可将膜层致密度提升至99%以上,但车载场景还要求通过85℃/85%RH 1000小时的湿热测试,这对膜料选择和沉积参数提出了更高要求。
至于棱镜,车载HUD和激光雷达中的棱镜元件对角度公差极为敏感。以45°转折棱镜为例,角度误差需控制在±3弧秒以内,否则会导致光路偏移超过探测器像素尺寸。
关键工艺参数与检测数据对比
下表汇总了车载光学元件加工中的典型参数区间,供工艺调试参考:
- 光学镜片:面型PV ≤ λ/4,表面粗糙度Ra ≤ 0.5nm,偏心 ≤ 30弧秒
- 窗口片:平行度 ≤ 10弧秒,表面压应力 ≥ 650MPa,透过率 ≥ 98%
- 滤光片:截止深度 ≥ OD2,中心波长偏差 ≤ ±5nm,膜层附着力 ≥ 4B(百格测试)
- 棱镜:角度公差 ≤ ±3弧秒,面型 ≤ λ/2,倒角崩边 ≤ 0.02mm
检测环节,干涉仪(如Zygo GPI)用于面型测量,分光光度计用于光谱曲线验证,而环境可靠性测试则需覆盖冷热冲击、振动和盐雾等车载标准。数据的一致性比单点极值更重要——批量化生产中,Cpk值需达到1.33以上才有意义。
从加工趋势看,车载光学元件正朝着更薄、更轻、更耐候的方向演进。非球面玻璃模压技术的成熟让光学镜片的集成度进一步提升,而超精密加工与在线检测的闭环控制,正在把车载光学镜头的良率从85%推向95%以上。对于供应链上的加工企业而言,谁能把公差带收得更窄、把一致性做得更稳,谁就能拿到下一代平台的入场券。