车载摄像光学镜头与棱镜加工技术要点及选型对比
车载摄像光学组件加工的关键环节与选型思路
在智能驾驶与高阶辅助驾驶系统中,车载摄像模组对光学元件的稳定性、耐候性与成像一致性提出了远高于消费电子的要求。东莞市欧联光学科技有限公司深耕精密光学加工领域,围绕光学镜片、光学镜头、滤光片、棱镜及窗口片等核心组件,为车载视觉方案提供从毛坯到成品的全流程技术支持。本文从工程实践角度,梳理车载摄像应用中这几类元件的加工侧重点,并给出可落地的选型对比维度。
一、车载环境下的核心光学元件技术要求
车载镜头长期暴露于宽温域(-40℃至+105℃)、强振动、紫外与盐雾环境,因此光学镜片的基底材料需选用低热膨胀系数的玻璃(如H-K9L或高折射率镧系玻璃),而非普通树脂。镜片镀膜需通过MIL-STD-810G标准中的附着力与耐磨测试,同时保证在红外波段与可见光波段的透过率曲线平滑。光学镜头的组装则需关注镜片间空气间隔的温漂补偿,通常采用金属镜筒配合精密隔圈,减少热胀冷缩对后焦的影响。
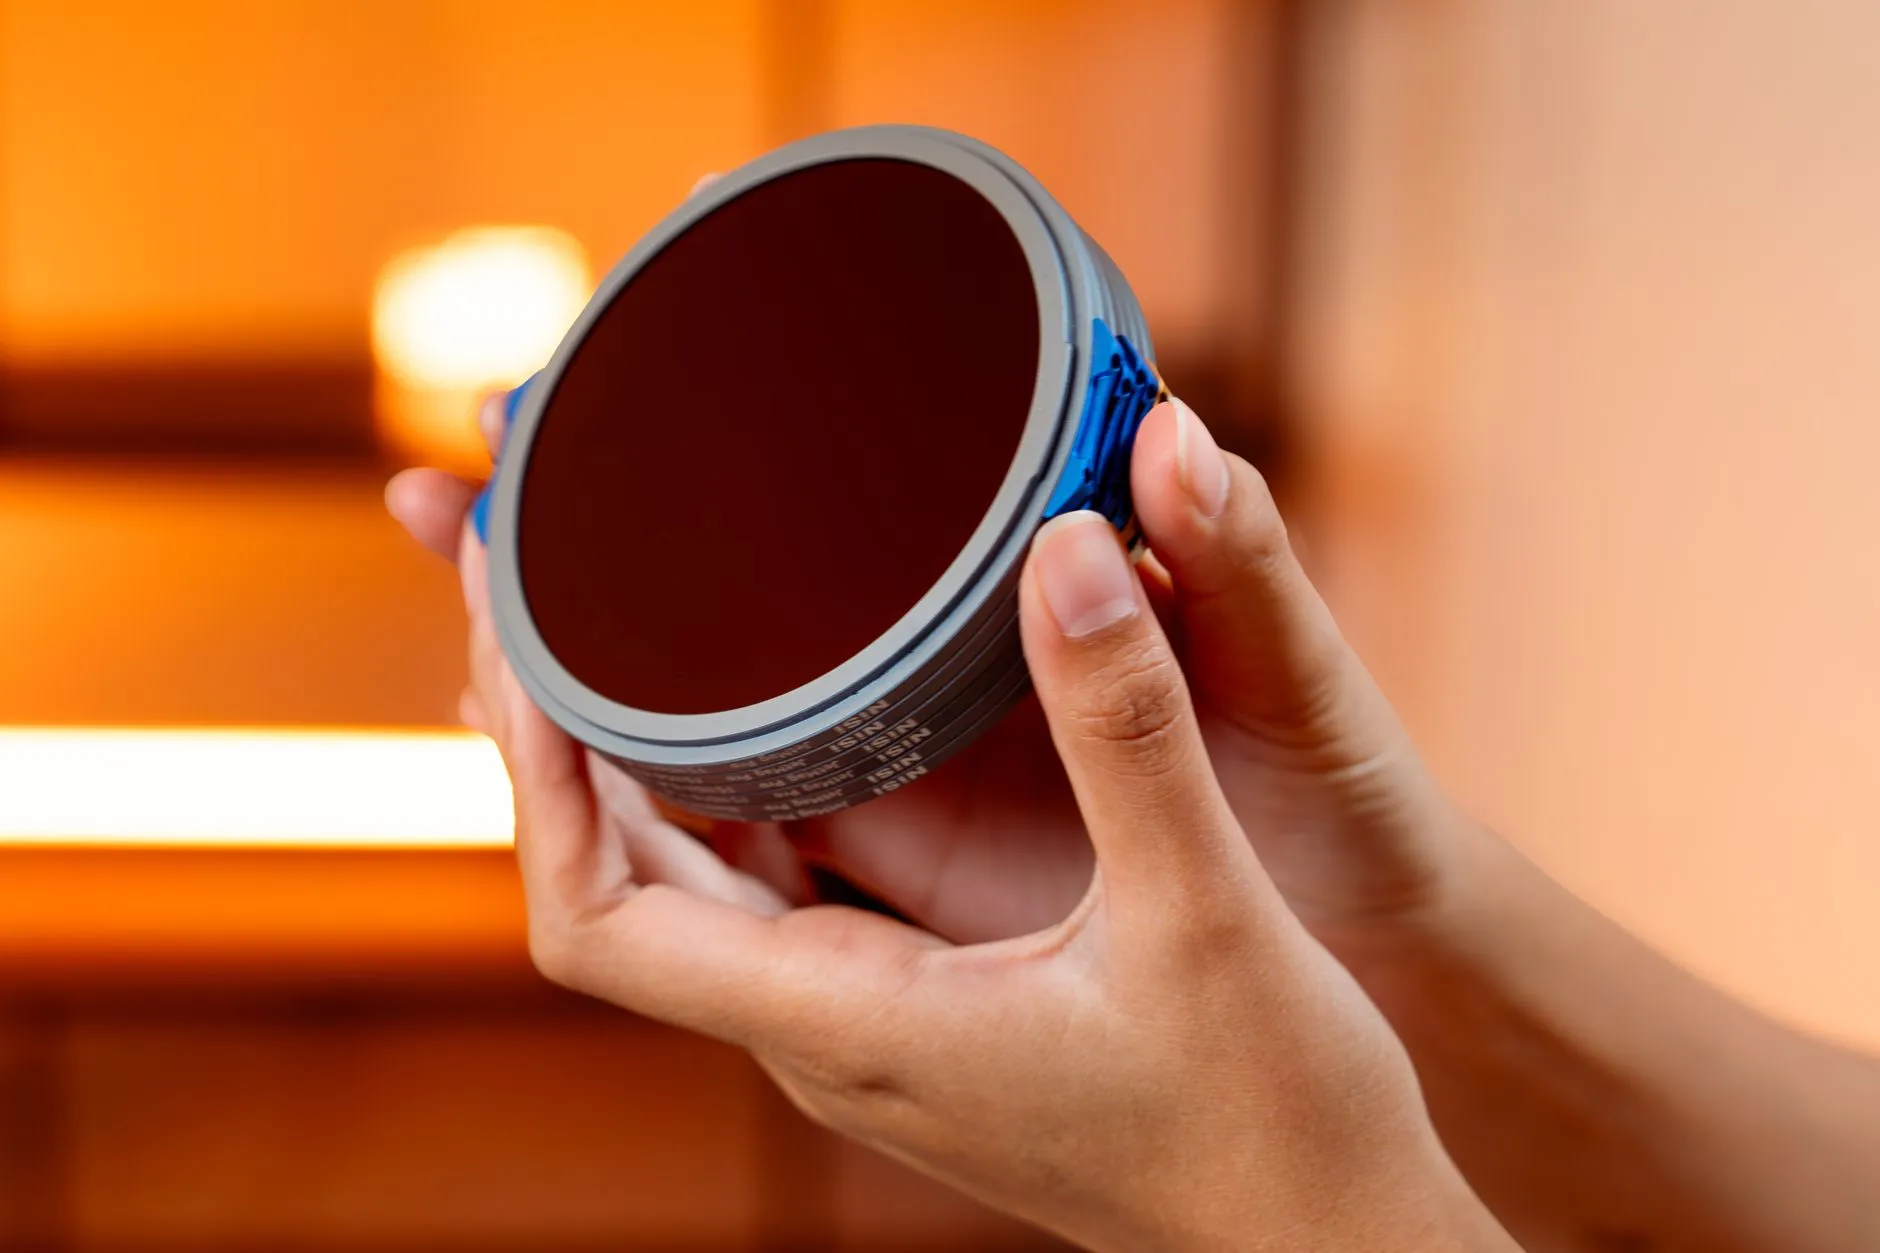
在镜头模组内部,滤光片(如IR-cut或窄带通滤片)负责截止近红外干扰,其镀膜层数通常达60层以上,要求膜层应力极小,避免基片翘曲导致光轴偏移。而棱镜(常用于潜望式长焦或分光光路)则需要严格控制角度公差(通常优于±3弧秒)和反射面面型,确保光路折转效率。至于窗口片,多用于摄像头外部防护盖板,需兼顾高透过率、抗冲击及防污性能,通常进行双面强化处理。
二、加工精度与表面质量的量化控制
以一枚800万像素车载前视镜头为例,其内部光学镜片的面型误差PV值需控制在0.25μm以内,光圈数N≤1,局部光圈ΔN≤0.2。加工过程中采用磁流变抛光或离子束修形技术,以消除亚表面损伤。棱镜加工则更依赖精密铣磨与手工研修结合,尤其对于直角棱镜或道威棱镜,需使用激光干涉仪逐面检测角度偏差。此外,所有元件的倒角与边缘处理必须符合IPC-A-610标准,避免崩边产生散射杂光。
镀膜工序中,滤光片的截止深度要求OD值大于4(即透射率低于0.01%),且截止波长随入射角变化漂移量应小于±2nm。公司采用离子辅助沉积工艺(IAD),确保膜层致密度高,耐环境性优于普通蒸发镀膜。对于窗口片,则需关注其表面粗糙度(Ra<0.5nm),并增镀防反射与防指纹复合膜层,以保障雨雾或强光条件下的成像清晰度。
三、不同车载模组类型的选型对比
根据应用场景差异,光学元件选型有明确分歧。下表列出三种主流车载摄像模块的适配建议:
- 前视ADAS主镜头:优先选用低色散玻璃镜片,搭配850nm窄带滤光片,棱镜结构较少,但镜筒需全金属化。推荐使用直径大于12mm的镜片以提升进光量。
- 环视/后视广角镜头:强调大视场角(FOV>190°)与畸变控制,光学镜片多采用非球面模压玻璃,窗口片则需设计为曲面贴合车身轮廓,且抗石子冲击等级需达到IK08以上。
- 驾驶员监控系统(DMS):采用940nm LED补光,对应滤光片需为窄带带通型(半带宽±10nm),以滤除环境光干扰。内部转向棱镜用于体积压缩,但需注意温度导致的双折射变化。
四、样品试制与批量交付的衔接方式
选择光学元件供应商时,不应只关注单片价格与常规参数。建议从三个流程节点进行评审:首先提供DFM(可制造性分析)报告,确认倒角尺寸、最小可加工厚度(例如棱镜最小厚度不低于1.0mm)以及镀膜区域是否需留避让位;其次要求对每批次产品提供光谱曲线实测数据,而非仅提供标称值;最后确认可靠性测试方案是否覆盖温度循环、高温高湿与UV老化。
对于有定制需求的客户,东莞市欧联光学科技有限公司可协助完成从光学镜片到光学镜头模组的设计冻结。小批量试制周期通常为3-4周,期间会输出全数检测报告(包含干涉图与MTF曲线)。量产阶段则采用全自动上摆机与在线光谱仪,确保月供能力在10万件以上,同时保证滤光片、棱镜与窗口片的批次间一致性。
五、合作中常见的工程误区与规避建议
不少开发团队在初期容易忽略棱镜与滤光片之间的光程匹配问题。例如,将分光棱镜放置于滤光片前方时,棱镜的胶合层会产生部分偏振效应,导致后续滤光片的截止边缘偏移。另一个典型误区是过度追求窗口片超薄化(厚度<0.7mm),这会降低其抗碎裂能力,反而增加车载振动下的破裂风险。建议在规格书阶段就与加工方充分沟通装配应力模型,必要时采用有限元分析辅助验证。
此外,对于涉及功能安全的项目(如ASIL-B等级以上),光学元件供应商应具备IATF 16949体系认证,并能够提供完整的原材料可追溯性编码。我司在每片光学镜片激光打码,可直接关联至镀膜批次号与抛光参数记录,满足车规级审核要求。如需探讨具体的光路设计或获取样品测试包,可联系工程中心获取技术支持。