车载摄像模组光学镜片与窗口片的精密加工技术要点
车载摄像模组的成像质量,很大程度上取决于前端光学镜片与窗口片的加工精度。许多整车厂在ADAS系统标定阶段发现,边缘视场的MTF值衰减比预期快,拆解后往往追溯到镜片面型误差或窗口片镀膜均匀性问题。这类案例在行业内并不少见,也说明精密加工环节的容差控制远比想象中苛刻。
车载光学元件面临的特殊工况
与消费电子不同,车载摄像模组需要在-40℃至105℃的宽温域内保持光学性能稳定。温度剧烈变化会导致镜片曲率微变、镜筒材料热胀冷缩不匹配,进而引发离焦。行业现状是,多数供应商在常温下检测合格,但高低温循环后的MTF衰减可达15%以上。这就对光学镜片的面型精度和材料热稳定性提出了更高要求,也让窗口片的密封与镀膜工艺成为关键瓶颈。
核心加工技术要点解析
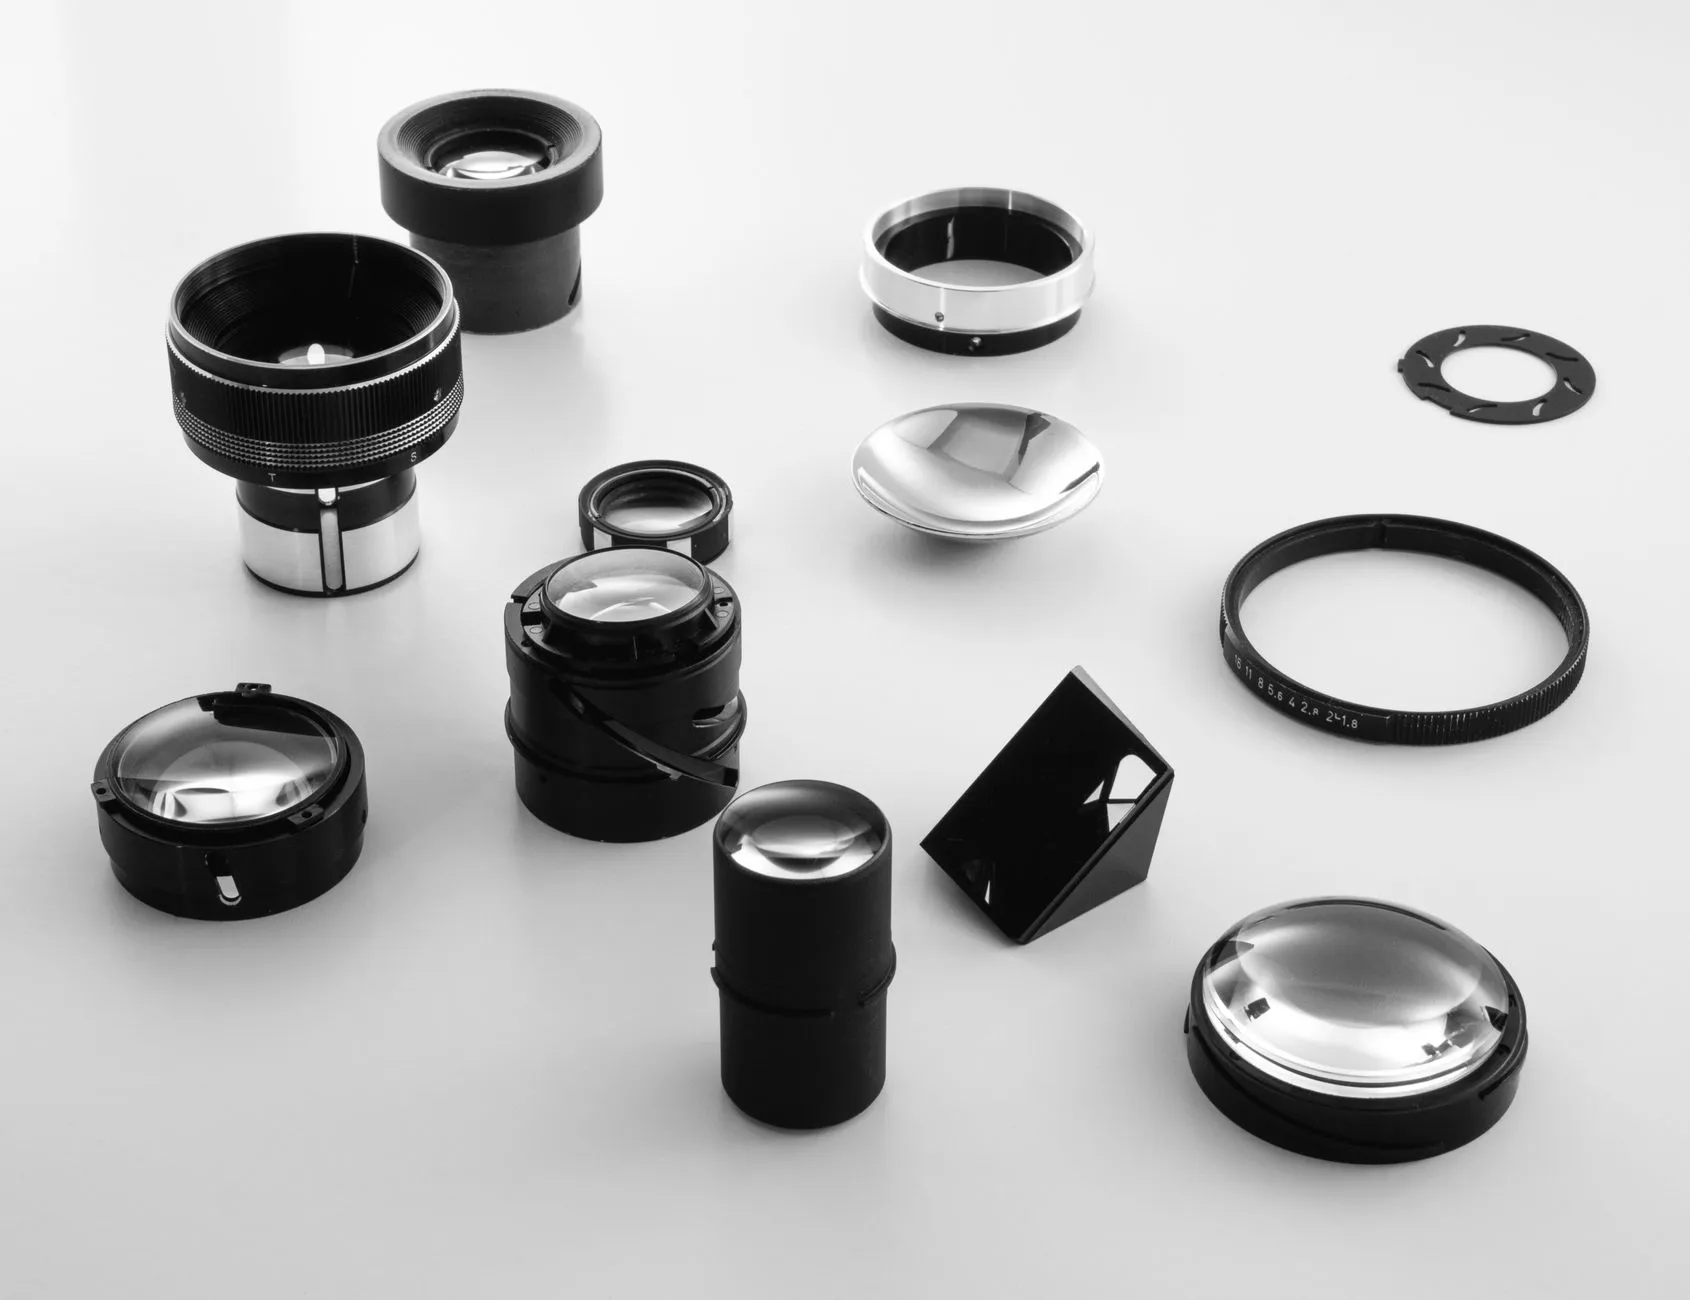
从毛坯到成品,车载光学镜片的加工链条涵盖粗磨、精磨、抛光、芯取、镀膜等多道工序。其中,非球面镜片的模压成型对模具面型精度要求在PV 0.1μm以内,而玻璃非球面透镜的偏心控制需稳定在30角秒以下。对于滤光片而言,红外截止波段的陡度直接关系到色彩还原与夜视信噪比,镀膜层数通常超过30层,膜厚均匀性偏差需控制在±1%以内。
值得关注的是棱镜类元件在潜望式车载模组中的应用逐渐增多。棱镜的直角面角度误差若超过5角秒,会导致光路偏折后像面倾斜,影响AF对焦一致性。加工时需采用高精度角度靠体配合干涉仪逐件检测,不能依赖抽检。
窗口片加工的两个易忽略细节
- 倒角与应力控制:窗口片边缘微裂纹在热冲击下会扩展,倒角尺寸建议控制在0.1-0.2mm,并辅以氢氟酸轻蚀消除亚表面损伤。
- 镀膜附着力:车载窗口片常需防水防油污膜层,等离子清洗后的表面能需达到72mN/m以上,否则膜层在85℃/85%RH老化测试中易起泡脱落。
实践中的工艺控制方法
针对光学镜头总成的装调,建议引入主动对准(Active Alignment)工艺替代传统被动装配。通过实时采集MTF曲线并反馈调节镜片轴向位置与倾斜角,可将量产一致性控制在±3μm以内。对于滤光片与棱镜的胶合工序,UV胶的固化收缩率需低于2%,且胶层厚度均匀性直接影响光谱漂移量。
检测环节同样不能松懈。面型检测建议采用激光干涉仪配合子孔径拼接,覆盖全口径;而对于窗口片的透射波前误差,需在模组装配前完成100%检测,避免后端返修成本放大。
应用前景与技术演进
随着8MP以上车载摄像模组渗透率提升,光学元件的面型精度与镀膜一致性要求只会更严。自由曲面棱镜和超薄窗口片的加工需求正在增长,而玻璃模压与纳米级抛光技术的结合,有望将光学镜片的批量一致性推到新的水平。对于加工企业而言,建立从材料批次到成品检测的全链路数据追溯,比单纯追求单点精度更具长期价值。